

1. 서 론
PH13-8Mo 스테인리스강은 항공우주, 석유 및 해양 산업에서 광범위하게 사용되는 고강도 석출 경화형 스테인리스강으로서, 뛰어난 기계적 성질과 우수한 내식성을 제공하며 주로 고온 및 고압 환경에서 사용된다. 특히 PH13-8Mo는 높은 탄성계수와 피로 강도, 그리고 우수한 크리프 저항성 및 내응력 부식 균열 특성을 지니고 있어 항공과 해양 산업의 핵심 응용 분야에서 필수적인 재료로 평가받고 있다.1,2,3,4)
PH13-8Mo의 조성은 약 13 %의 크롬과 8 %의 니켈을 주성분으로 하며, 몰리브덴과 소량의 알루미늄 및 티타늄이 첨가된다.5) 여기서 몰리브덴은 내식성을 향상시키는 역할을 수행하며, 알루미늄과 티타늄은 석출 경화 거동에 기여하여 재료의 높은 기계적 성능을 보장한다. PH13-8Mo는 시효 열처리 중에 정렬된 금속간 화합물인 NiAl과 Ni3 (Ti, Al) 석출물에 의해 경화된다고 알려져 있다.4)
열간 가공은 중요한 금속 성형 공정으로, 가공 경화(work hardening, WH), 동적 회복(dynamic recovery, DRV) 및 동적 재결정(dynamic recrystallization, DRX) 공정 간의 상호작용으로 이루어진다.6) DRX는 열간 가공 중 금속이 재결정되는 현상으로서, 변형 중에 새로운 결정립이 핵생성되고 성장하는 과정이다. 이는 주로 고온 변형 시에 나타나며, 미세한 결정립을 형성하여 금속의 강도와 연성을 동시에 향상시킨다. 반면, DRV는 변형 중에 발생한 결함의 일부가 제거되거나 재배열되는 과정으로, 주로 낮은 온도에서 발생하며 금속의 강도는 다소 감소하지만 연성은 크게 향상된다. DRV는 DRX와 경쟁 관계에 있으며, 특정 조건하에서 두 메커니즘이 동시에 발생할 수 있다.7) 동적 재결정은 결정립을 미세화하고 변형 저항을 감소시킬 수 있어 미세조직 및 기계적 특성에 지대한 영향을 미친다.8)
이러한 특성을 반영한 재료의 유동 응력 모델은 미세조직의 변화를 묘사할 수 있어 재료의 고온 변형 거동을 예측하는 데 유용하게 사용된다.9,10,11) 또한, 동적 모델에 기반한 열간 가공 맵(processing map)은 재료의 변형 메커니즘을 규명하고 금속 가공 공정을 설계 및 최적화하기 위한 강력한 도구이다.12,13,14) 이러한 유동 응력 모델 및 열간 가공 맵은 금형 설계 및 유한 요소 시뮬레이션을 위한 이론적 기초 데이터로서 다양한 재료의 고온 유동 거동 연구에 널리 사용되고 있다.15)
기존의 PH13-8Mo에 대한 연구는 주로 열처리,16) 석출 경화,17) 수소 취성18) 및 부식 특성19)에 대해 수행되었으며, 시효 처리 이전의 고온 성형성에 대한 연구는 비교적 미비한 실정이다. 따라서 본 연구에서는 고온 단조 성형 시 재료의 변형 거동을 평가하기 위해, 900-1,200 °C의 온도와 0.01-10 s-1의 변형률 속도 조건에서 고온 압축 시험을 수행하고 이에 따른 미세조직 변화를 분석하고자 한다.
2. 실험 방법
본 연구에 사용된 PH13-8Mo 합금의 화학적 조성은 Table 1에 제시하였다. 해당 소재는 진공유도용해(vacuum induction melting, VIM) 및 진공아크재용해(vacuum arc remelting, VAR) 공정을 통해 제조된 단조재이다. 고온 압축 시험편은 단조재의 1/4 두께 지점(1/4 t)에서 채취하였으며, 직경 10 mm, 높이 15 mm의 원통형으로 가공하였다. 이때 시편의 축 방향이 소재의 두께 방향과 평행하도록 하였다.
Table 1.
Chemical composition of PH13-8Mo steel (wt%).
| C | Cr | Ni | Mo | Al | Si | Mn |
| 0.02 | 13.05 | 8.27 | 2.16 | 1.12 | 0.05 | 0.08 |
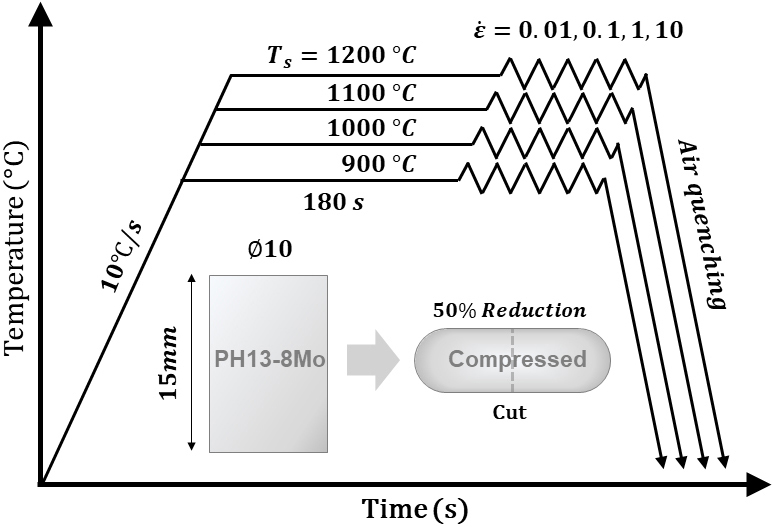
고온 압축 변형 시험은 Gleeble-3800 열기계 시뮬레이터(Dynamic Systems Inc., USA)를 이용하여 수행하였다. 시험편은 10 °Cs-1의 가열 속도로 목표 온도까지 승온시킨 후 3 min간 유지하였다. 이후 900-1,200 °C의 온도 범위와 0.01-10 s-1의 변형률 속도 조건에서 높이 감소율 50 %까지 압축 시험을 실시하였다. 변형 중 하중과 변위 데이터가 실시간으로 기록되었으며, 시험 종료 직후 고온 미세조직을 동결하기 위해 공냉 처리하였다(Fig. 1).
고온 변형된 시편은 미세조직 관찰을 위해 방전 가공을 이용하여 압축 방향에 평행한 중심 단면을 절단하였다. 절단된 시편은 SiC 연마지와 3 µm, 1 µm, 0.25 µm의 다이아몬드 페이스트를 이용하여 순차적으로 기계적 연마를 수행하였다. 이후, 가공 경화층 제거를 위해 0.04 µm 콜로이달 실리카를 사용하여 하중 15 N, 회전 속도 150 rpm 조건에서 10 min간 최종 연마를 실시하였다.
전자 후방산란 회절(electron backscatter diffraction, EBSD) 분석은 20 kV 가속 전압 조건의 전계방출 주사전자현미경(field-emission scanning electron microscope, FE-SEM, IT-800HL, JEOL)을 이용하여 시편의 중앙부에서 수행되었다. EBSD 데이터 수집에는 Oxford사의 C-SCAN 장비를 활용하였으며, 분석 단계는 약 1.2 µm로 설정하였다. 미세조직의 정량적 분석을 위해 역극점도(inverse pole figure, IPF) 및 커널 평균 비정렬도(kernel average misorientation, KAM) 맵핑을 수행하였다.
3. 결과 및 고찰
3.1. 마찰 보정 유동응력 곡선
고온 압축 시험 시 시편과 앤빌(anvil) 계면에서 발생하는 마찰은 배럴링(barreling) 현상을 유발하여 시편의 이상적인 단축 응력 상태를 저해한다. 따라서 데이터의 정확도를 확보하기 위해 유동 응력 곡선에 대한 마찰 보정이 필수적이다.20,21) 선행 연구에 따르면 배럴링 계수 가 1.1을 초과할 경우 마찰 보정이 요구된다.22)
여기서 와 는 각각 변형 전 시편의 반지름(mm)과 높이(mm)를 나타내며, 과 는 압축 변형 후 시편의 최대 반지름(mm)과 높이(mm)를 의미한다. Table 2는 압축 시험 종료 후 실측값을 바탕으로 식 (1)을 통해 계산된 값을 나타낸다. 분석 결과, 모든 시험 조건에서 값이 1.1을 초과하는 것으로 확인되어 마찰 보정이 필요함을 입증하였다.
Table 2.
Calculated material constant for PH13-8Mo steel.
| Strain rate | Deformation temperature (°C) | |||
| 900 | 1000 | 1100 | 1200 | |
| 0.01 | 1.14 | 1.21 | 1.15 | 1.11 |
| 0.1 | 1.16 | 1.15 | 1.15 | 1.12 |
| 1 | 1.16 | 1.16 | 1.16 | 1.13 |
| 10 | 1.17 | 1.15 | 1.15 | 1.14 |
Upper-bound 이론에 의한 마찰 보정 전의 유동 응력()과 보정 후의 응력(𝜎) 간의 관계는 다음과 같이 표현된다.23,24)
여기서 는 Barreling 매개변수, 과 는 각각 압축 변형 중 시편의 순간 반지름(mm)과 높이(mm)를 나타낸다. 또한 은 마찰 인자이며, 는 자연상수이다. 각 변수는 다음과 같이 정의된다.
여기서 는 변형 후 시편의 평균 반지름(mm)을 의미하며, 는 변형된 시편 상면(mm)의 반지름으로서 부피 일정 조건에 따라 다음과 같이 계산된다.
최종적으로, 다양한 온도 및 변형률 속도 조건에서 획득한 실험적 유동 곡선과 식 (2)를 적용하여 마찰 보정이 수행된 유동 곡선을 비교하여 Fig. 2에 나타내었다.
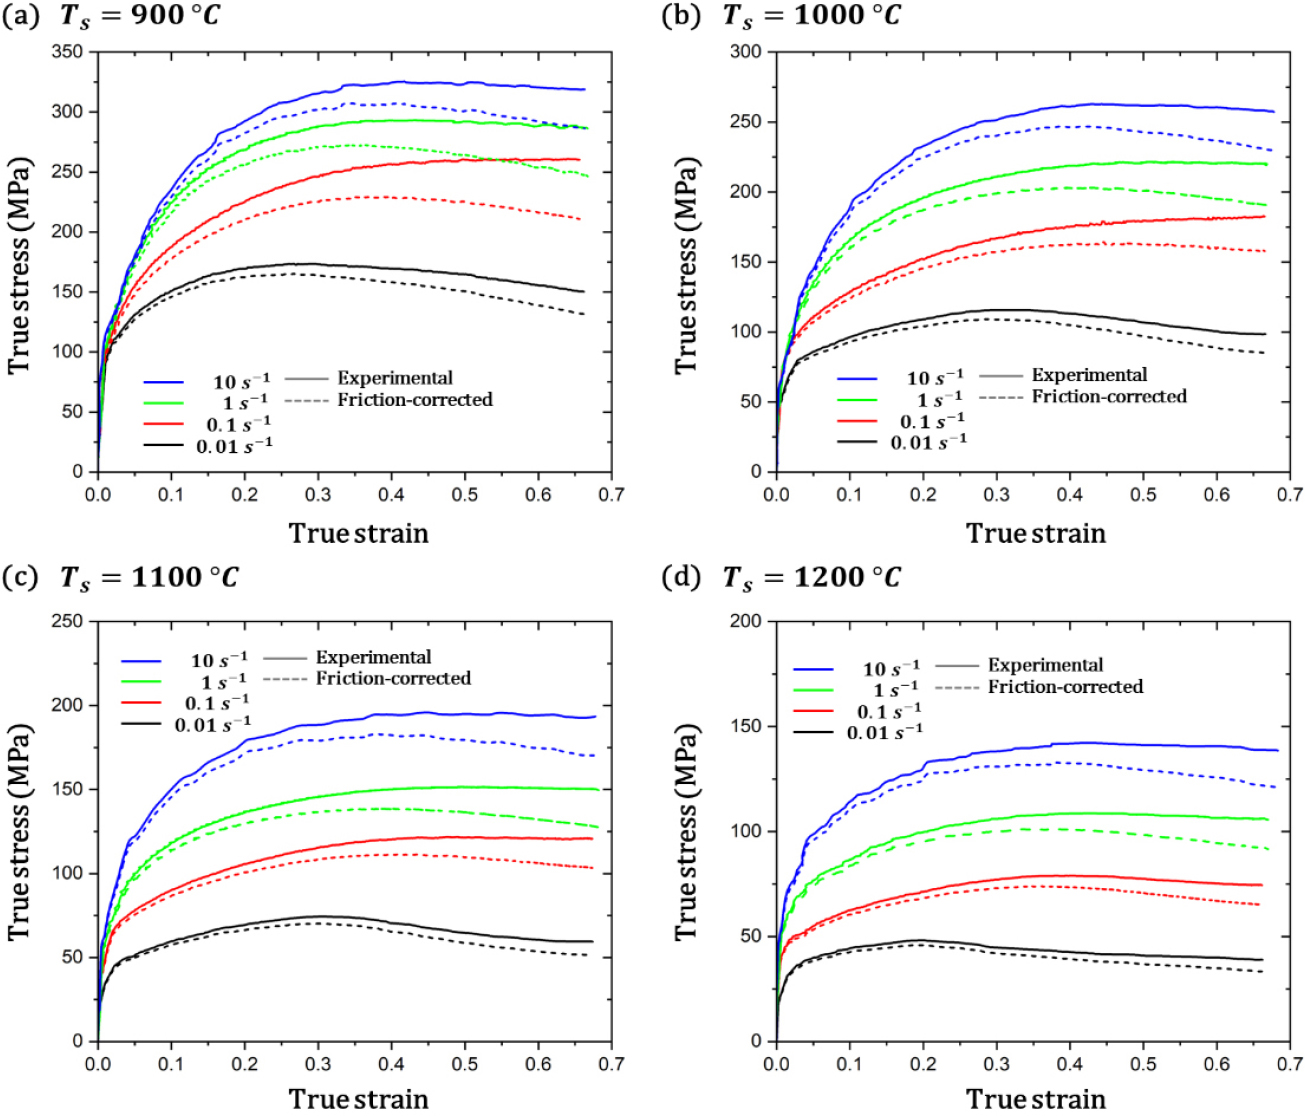
Fig. 2의 유동 응력 곡선을 살펴보면, 온도가 상승함에 따라 응력이 감소하고, 동일 온도 조건에서는 변형률 속도가 증가할수록 응력이 상승하는 전형적인 고온 변형 거동이 확인되었다. 마찰 보정 전후의 곡선을 비교할 때, 변형률이 증가할수록 두 곡선 간의 편차가 확대되는 경향을 보였다. 이는 변형이 진행됨에 따라 시편의 단면적이 증가하여 마찰 저항이 커지기 때문이다.20)
보정된 유동 응력 곡선을 분석하면, 변형 초기 단계에서는 가공 경화로 인해 응력이 급격히 증가하여 최대 응력에 도달하는 것을 확인할 수 있다. 이후 DRX가 발생하며 연화 효과가 나타나 응력이 점차 감소하고, 최종적으로 가공 경화와 동적 연화가 균형을 이루는 정상 상태에 진입하게 된다. 일반적으로 온도가 높을수록 원자의 확산과 전위 상승이 활발해져 DRX와 이에 따른 연화 거동이 촉진된다. 반면, 높은 변형률 속도는 DRX 핵생성 및 성장에 필요한 시간을 충분히 확보하지 못하게 하여 DRX의 개시를 지연시킨다. 그 결과 DRV 기구가 우세하게 작용하며 연화 효과가 약화되는 경향을 보인다.25) 보정된 곡선에서도 이러한 경향이 일부 나타나는데, 특히 1,000 °C와 1,100 °C의 0.1 s-1 조건에서 연화 거동이 약화되어 명확한 최대 응력이 관찰되지 않는 것을 확인할 수 있다. 다만, 변형률 속도가 더 빨라지면 단열 승온 현상이 발생하여 국부적인 온도를 상승시키고, 이로 인해 DRX 구동력을 증대시켜 피크를 다시 보이게 하는 요인으로 작용할 수 있다.26)
3.2. 구성 방정식
열간 변형 시 유동 응력(𝜎)은 변형률(𝜀), 온도(), 변형률 속도()에 영향을 받는 복합적인 함수로 작용한다. 유동 응력을 예측하기 위해 일반적으로 다음의 세 가지 형태의 방정식이 사용된다.
은 변형률 속도(s-1), 는 구조적 요인을 나타내고, 𝛼는 응력 수준 매개변수를 의미한다. 은 응력 지수이고 𝛽는 상수이다. 는 열간 변형에 대한 겉보기 활성화 에너지(kJ/mol)이다. 은 기체 상수(8.314 J/mol・K)를 나타낸다.8)
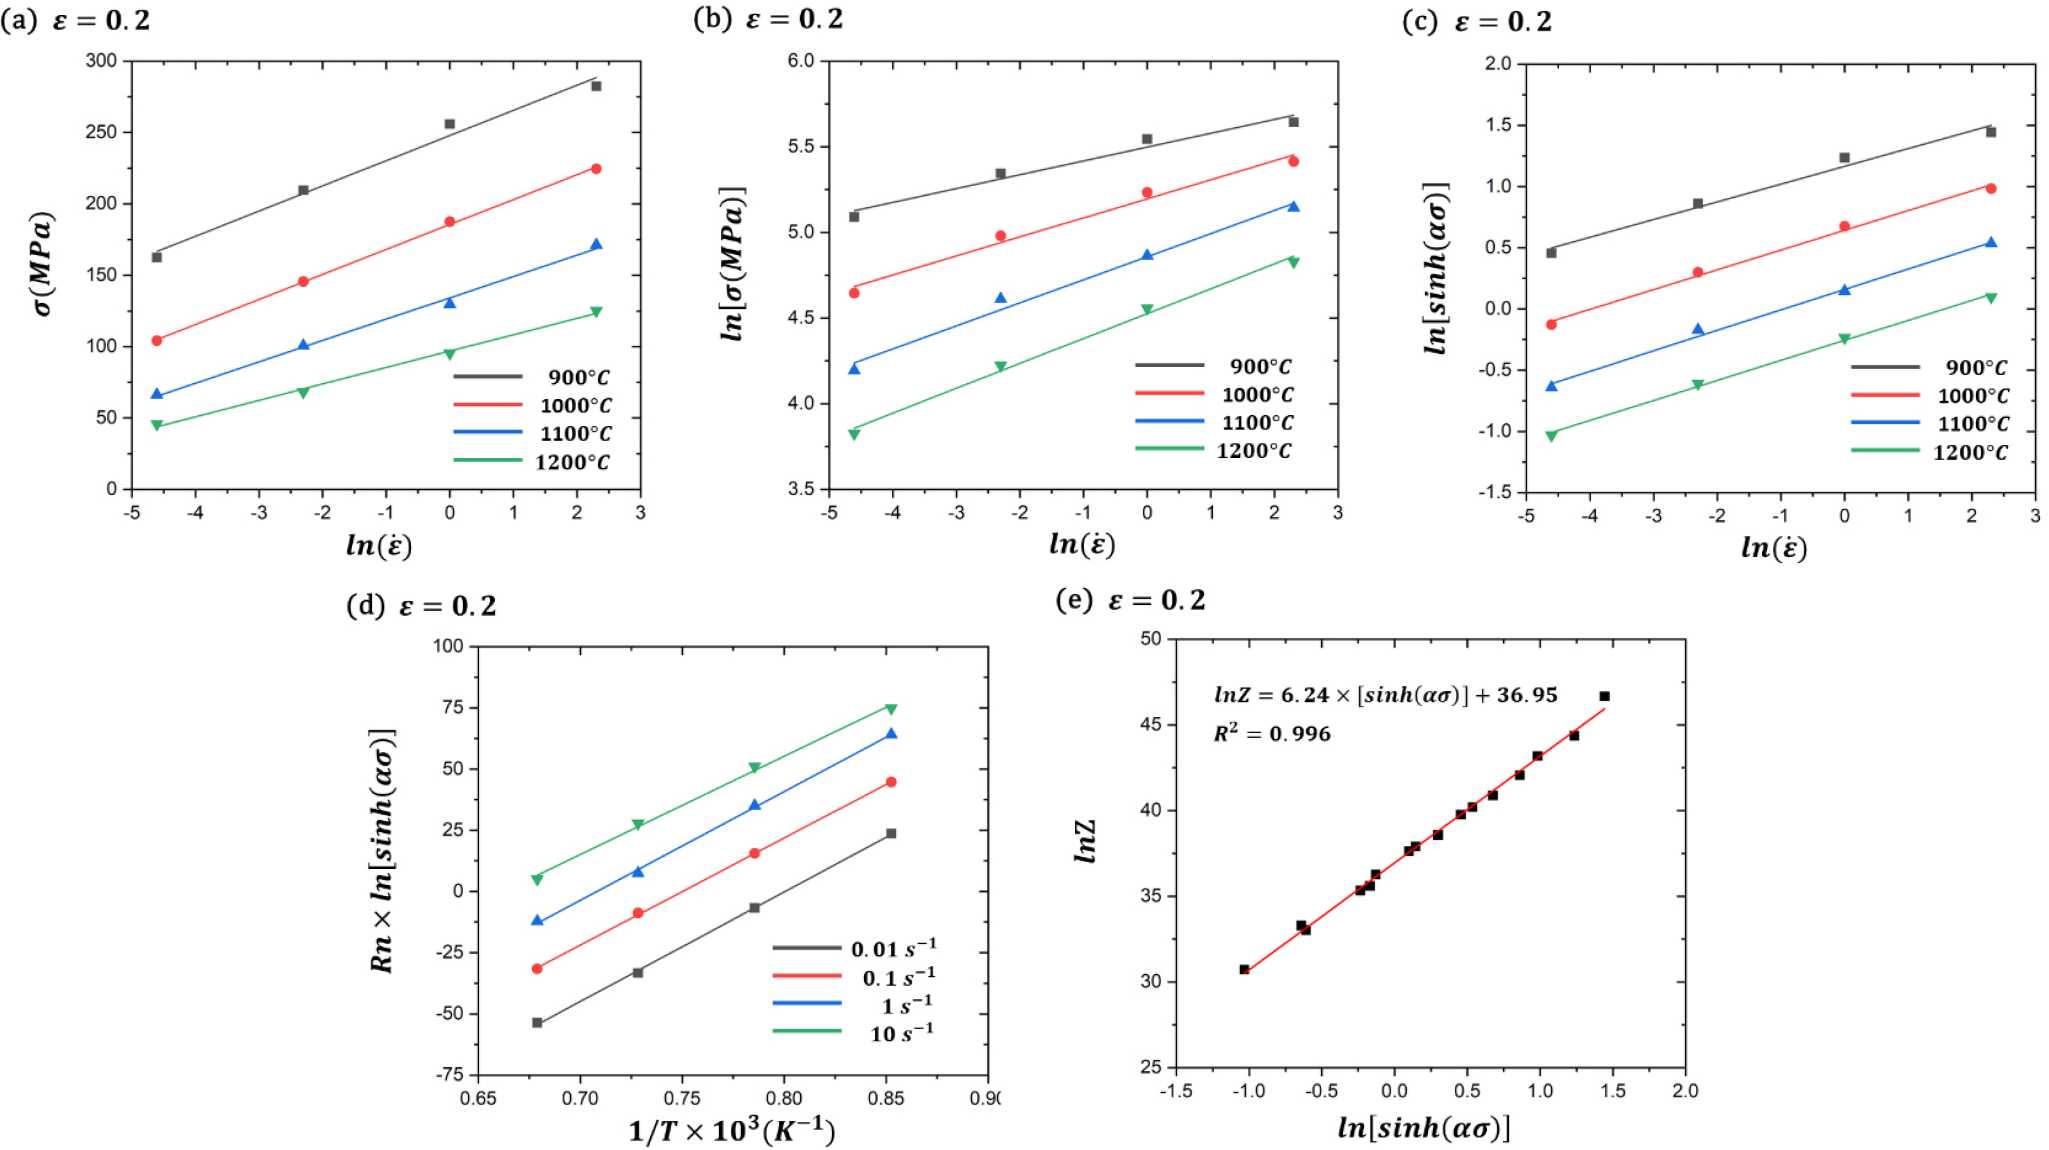
식 (9), (10), (11)의 양변에 로그 함수를 취하고 의 일정한 온도에서 편미분하여 그 기울기를 구하여 평균을 계산하면, , 𝛽 및 을 구할 수 있다. 이는 Fig. 3(a-c)와 같이 선형 피팅을 통해 얻는다. 다음으로, , 𝛽 값을 통해 식 (11)의 𝛼()를 계산한다. 𝜀=0.2인 경우 =8.74, 𝛽=0.067, 𝛼=0.0076, =6.25의 값을 가진다. 유사하게 식 (11)의 오른쪽 두 변에 로그 함수를 취해 기울기를 계산하면 를 구할 수 있다[Fig. 3(d)]. 마지막으로 앞서 취한 값을 사용해 와 값을 선형 피팅하여 절편 값인 값을 구한다[Fig. 3(e)]. 계산 결과 , =36.95를 보인다.
진변형률에 따른 구성 방정식을 모델링하기 위해 진변형률에 따른 매개변수()와의 관계를 알아보았다. 각 매개변수의 값은 진변형률 0.05 간격의 데이터를 이용하여 6차 다항식으로 fitting하였다(Fig. 4). 각 매개변수에 대한 다항식 형태는 다음 식과 같으며, 피팅을 통해 구한 계수는 Table 3에 정리하였다.
𝛼는 진변형률 0.3까지 감소하다 증가하며 , 및 는 선형 감소에 가깝게 서서히 감소한다(Fig. 4). 는 열 변형 중에 전위가 넘어야 하는 에너지 장벽으로서 합금의 가공 성능을 나타낸다.20)
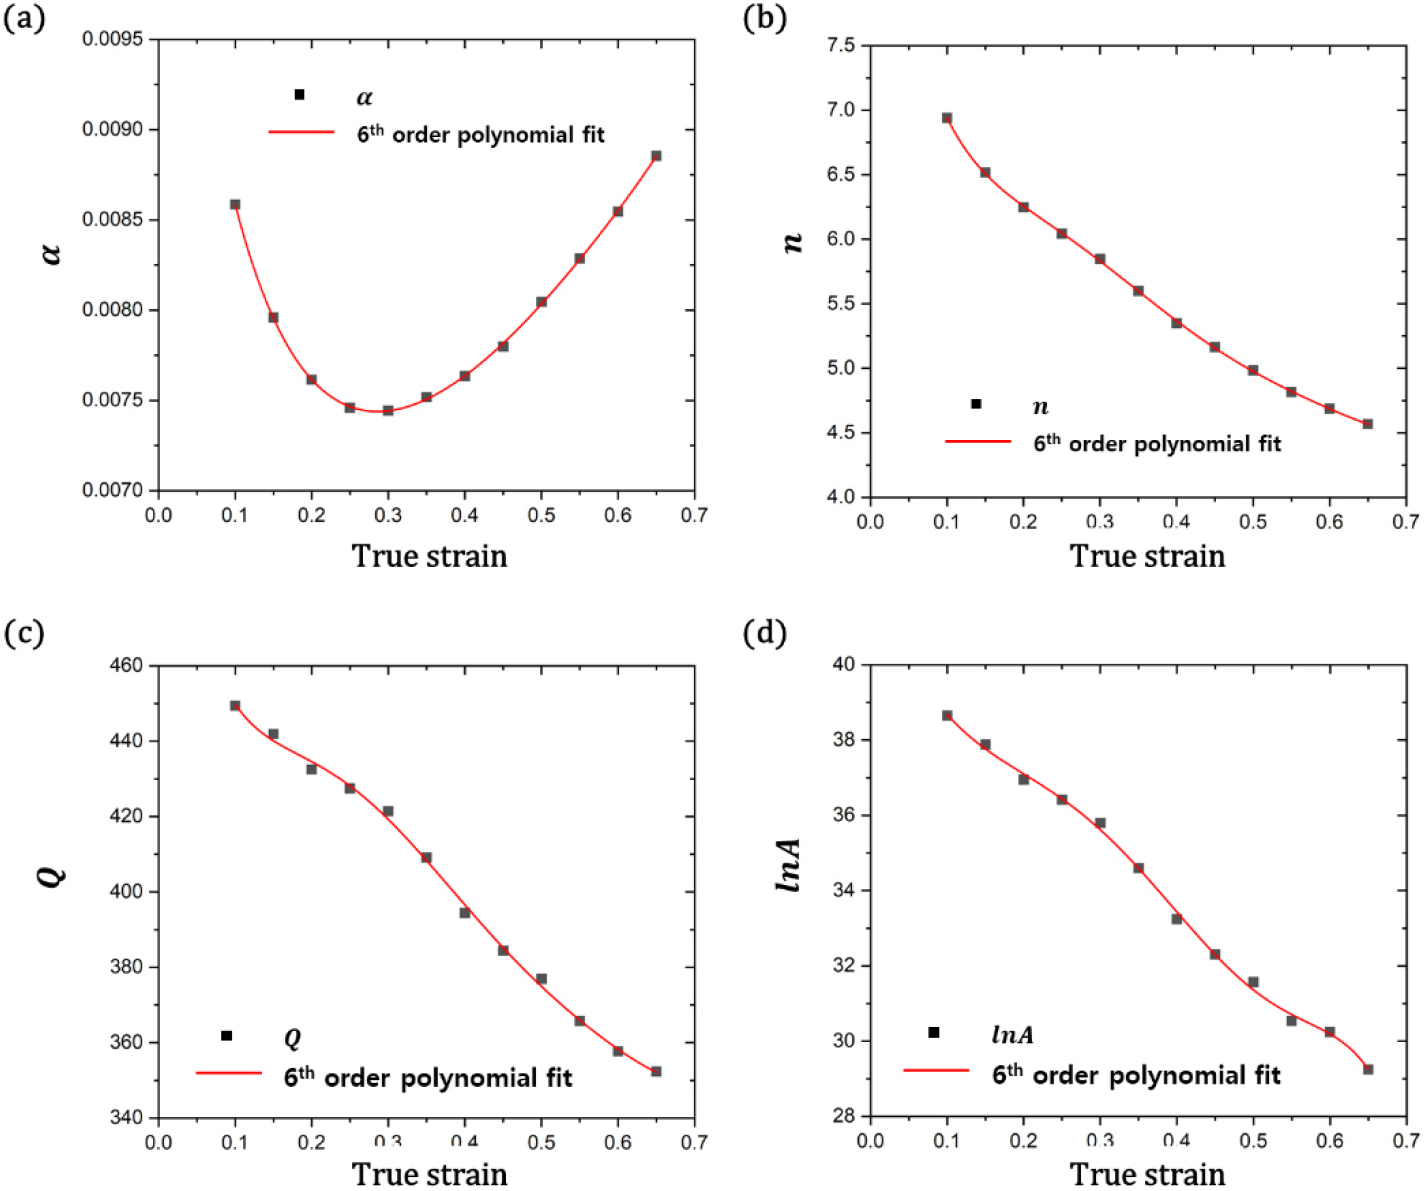
Table 3.
Coefficients of the 6th-order polynomial.
위의 관계를 통해 변형률에 따른 유동 곡선을 결정할 수 있다. 여러 가지 변형률에서의 Arrhenius 구성 모델을 다음의 형태로 구성한다.20,27)
위 식의 정확도를 검증하기 위해 구성방정식에 대한 상관계수()와 평균 절대 상대 오차(average absolute relative error, AARE)를 구하였다.20,27)은 데이터의 개수이며, 와 는 각각 계산 값과 그 평균값(MPa), 와 는 각각 예측한 값과 그 평균값(MPa)이다.
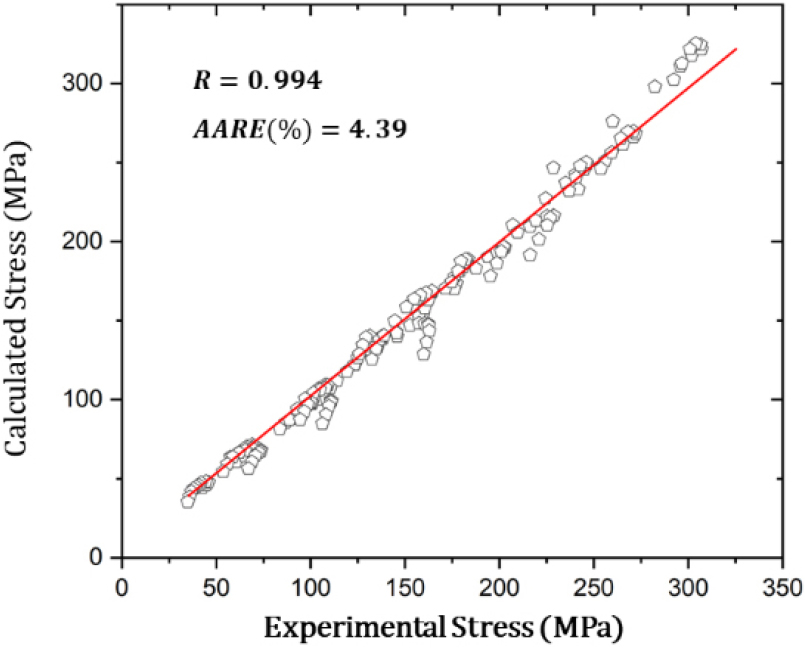
Fig. 5에 실험값과 계산한 값을 나타내었다. 전체적으로 실험 데이터와 잘 맞는 상관관계를 보여준다. 계산 결과 값은 0.994, AARE는 4.39 %를 보이며, 확립된 구성방정식은 유동 응력을 적절하게 예측한다고 볼 수 있다.
3.3. 공정 지도
공정 지도(hot processing map)는 미세구조 메커니즘 측면에서 부과된 공정 매개변수에 대한 재료의 반응을 명시적으로 표현한 것이며 파워 소산 효율(power dissipation efficiency, 𝜂)과 불안정 기준(instability criterion, 𝜉)을 중첩하여 구성된다. 이는 동적 재료 모델(dynamic materials model, DMM)을 기반으로 개발되었으며 재료의 열 변형 공정 중 구성적 거동을 조사하고 공정 매개변수를 최적화하는 데 중요한 역할을 한다.28) 𝜉가 음수인 경우 흐름이 불안정하여 피하는 것이 좋다. 𝜂와 𝜉는 각각 다음 식 (16) 및 (17)과 같다.14,29)
여기서 이다. 응력과 변형률 속도를 의 3차 다항식으로 fitting을 하고, 상수 , , 를 구하면 은 다음과 같다.30)
따라서, 𝜉는 식 (19)와 같이 표현할 수 있다.
Fig. 6은 다양한 변형률 조건(𝜀=0.20, 0.30, 0.65)에서의 공정 지도를 나타낸다. 여기서 파워 손실 효율(𝜂)은 등고선으로, 불안정 매개변수 𝜉가 0 미만인 영역은 회색으로 도시되었다.
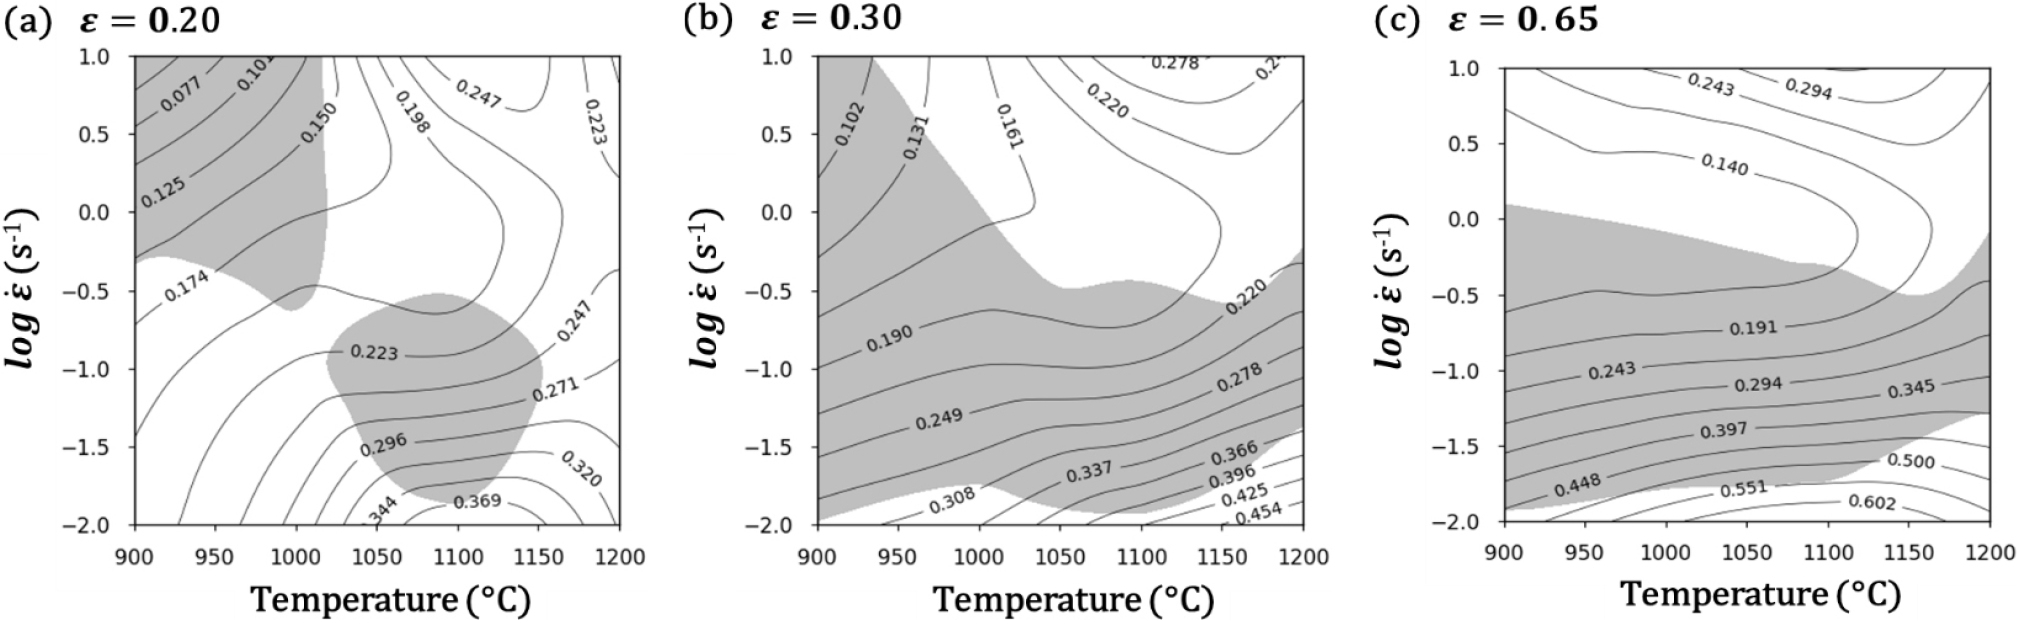
𝜂는 기계적 에너지가 미세구조 변화로 인해 소산하는 재료의 능력을 나타내며, 값이 클수록 DRX나 DRV와 같은 미세구조 변화가 잘 발생한다는 것을 의미한다. 𝜉는 변형 중 재료 흐름이 불안정해져 결함이 발생할 수 있는 조건을 평가한다. 𝜉<0인 구간은 고온 가공 중 재료가 안정적인 변형을 하지 못하고, 미세조직적으로 불안정한 변형 메커니즘이 나타나는 영역을 의미한다. 이러한 불안정 구간은 동적 재결정 실패로 인한 불균일한 미세구조,31) 불균일한 재료의 흐름으로 인한 국부적 변형,32) 미세구조 손상33,34) 등의 원인으로 발생할 수 있다.
변형률 𝜀=0.2에서의 지도를 분석하면, 불안정 영역(𝜉<0)은 온도 900-1,000 °C의 1-10 s-1 변형률 속도 구간과 1,100 °C의 0.1 s-1 변형률 속도 구간에 걸쳐 분포하는 것을 확인하였다. 𝜂는 1,100 °C의 0.01 s-1 조건에서 0.3 이상의 값을 가졌으며, 저온-고속 영역으로 갈수록 감소하는 경향을 보인다[Fig. 6(a)]. 변형률이 증가함에 따라 불안정 영역은 점진적으로 증가하여 합쳐지다가 1 s-1에서는 불안정 영역이 사라지는 경향을 보인다[Fig. 6(b)].
𝜀=0.65에서의 공정 지도[Fig. 6(c)]를 살펴보면, 최대 𝜂가 0.6으로 큰 값을 가지지만 변형률 속도가 증가할수록 값이 줄어들며 900-1,000 °C 온도의 1 s-1 속도에서 가장 작은 값을 가진다. 반면 10 s-1에서는 다시 𝜂 값이 커지면서 1,100 °C에서는 약 0.3의 비교적 충분한 값을 다시 보였다.
특히, 온도와 관계없이 0.1 s-1 변형률 속도 영역에서는 𝜂는 0.3 정도의 충분한 값을 보였음에도 불구하고, 해당 영역이 전체적으로 불안정 영역으로 관찰되었다. 높은 파워 손실 효율(𝜂)에도 불구하고 불안정 영역으로 예측되는 이러한 불일치는, 국부적인 변형 집중이나 미세조직적 불균일에 기인할 가능성이 있다. 따라서 공정 지도의 예측만으로는 재료의 실제 건전성을 판단하기 어려우므로 미세조직 관찰을 통한 구체적인 변형 기구 규명 및 결함 생성 여부 확인이 필요하다.
3.4. 미세 조직 진화
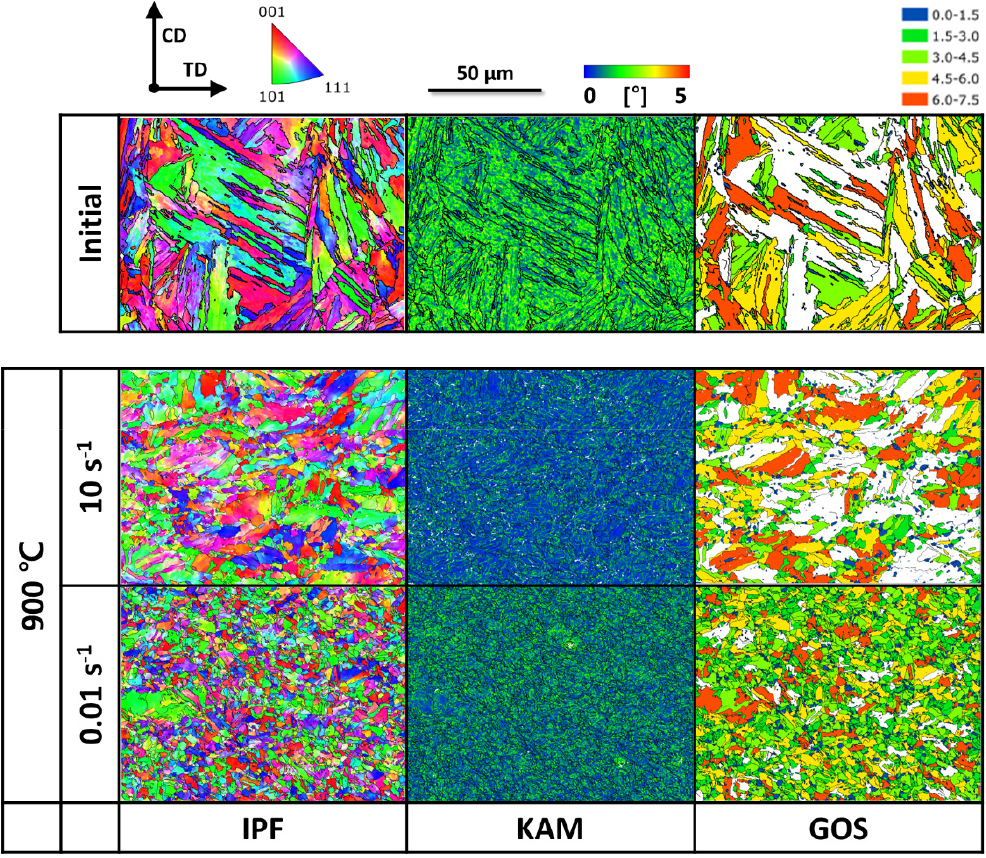
본 연구에서는 PH13-8Mo 강재의 공정 지도에서 도출된 안정 영역 내 미세조직 진화 기구를 규명하기 위해, 변형 전 초기 상태와 안정 영역의 사분면 극단 조건인 900 °C 및 1,200 °C에서의 저속(0.01 s-1) 및 고속(1.0 s-1) 가공재에 대한 EBSD 통합 분석을 수행하였다. 이를 통해 최종 마르텐사이트 조직의 형태학적 특징과 에너지 분포를 통해 퀜칭 직전 고온 오스테나이트 영역에서 발생한 DRX 및 결정립 성장 이력을 정성적으로 추적하는 데 중점을 두었다. PH13-8Mo와 같은 상변태 강재의 경우, 냉각 후 형성된 마르텐사이트 패킷(packet)과 블록(block)의 배열은 모재인 오스테나이트의 결정학적 방위를 상속하므로, EBSD 맵 상의 패킷 크기와 방위 차이 분포는 고온 가공 당시 구 오스테나이트 결정립(prior austenite grain, PAG)의 건전성을 판단하는 핵심 지표로 활용된다.15,17)
먼저 변형 전 초기 시편의 경우, 약 80 µm 크기의 구 오스테나이트 결정립 내부에 발달한 전형적인 래스 마르텐사이트 구조를 나타내며, KAM 및 결정립 방위 분산(grain orientation spread, GOS) 분석에서 관찰되는 불균일한 방위 차이는 상변태 시 수반되는 높은 변태 유기 변형을 시각적으로 증명한다.17) 이러한 초기 상태를 기준으로 저온 안정 영역인 900 °C-0.01 s-1 조건에서는 현저한 결정립 미세화가 관찰된다(Fig. 7). IPF 맵 상에서 확인되는 미세한 마르텐사이트 패킷 군집은 고온 변형 중 기존 PAG 경계를 따라 발생한 동적 재결정의 흔적인 목걸이 구조(necklace structure)를 잘 보여준다. 또한 KAM 및 GOS 맵이 전반적으로 균일한 색 분포를 나타내는 것은 재결정된 오스테나이트 내부에 축적되었던 전위들이 효과적으로 해소된 후 퀜칭되었음을 의미한다.15) 반면 동일 온도에서 변형 속도가 10 s-1로 증가할 경우, 일부 재결정 흔적에도 불구하고 상당 부분의 패킷이 변형 방향으로 연신된 형태를 유지하며 맵 전반에 높은 방위 차이가 잔존하는데, 이는 퀜칭 직전의 오스테나이트가 재결정을 완료하지 못한 채 변형 에너지를 내부에 상속했음을 입증한다.25)
이와 대조적으로 고온 안정 영역인 1,200 °C 구간은 공정 지도상에서 높은 에너지 소산 효율을 나타냄에도 불구하고 미세조직적으로는 결정립 성장 기구가 압도적으로 우세한 거동을 보인다. 특히 1,200 °C-0.01 s-1 조건에서는 열활성화 에너지의 증가로 인해 구 오스테나이트 결정립계의 이동성이 극대화되어, 마르텐사이트 패킷이 정렬된 범위가 초기 상태 대비 2배 이상 조대화되었다. 주목할 점은 조대화된 조직 내부의 KAM 및 GOS 맵에서 광범위한 고각 방위차 분포(red and yellow zones)가 관찰된다는 점이다. 이는 퀜칭 직전 비정상적으로 성장한 거대 구 오스테나이트 결정립이 마르텐사이트로 변태될 때 발생하는 변태 유기 응력(transformation-induced stress)을 미세조직에 비해 효과적으로 완화시키지 못하고, 격자 내부에 높은 변형 에너지를 잔류시켰음을 시사한다.17) 10 s-1의 고속 변형 조건에서는 상대적으로 결정립 성장이 억제되어 있으나, 여전히 900 °C 대비 조대한 조직을 유지하며 열적 회복과 고속 변형에 의한 전위 축적이 혼재된 불균질한 에너지 상태를 나타낸다(Fig. 8).
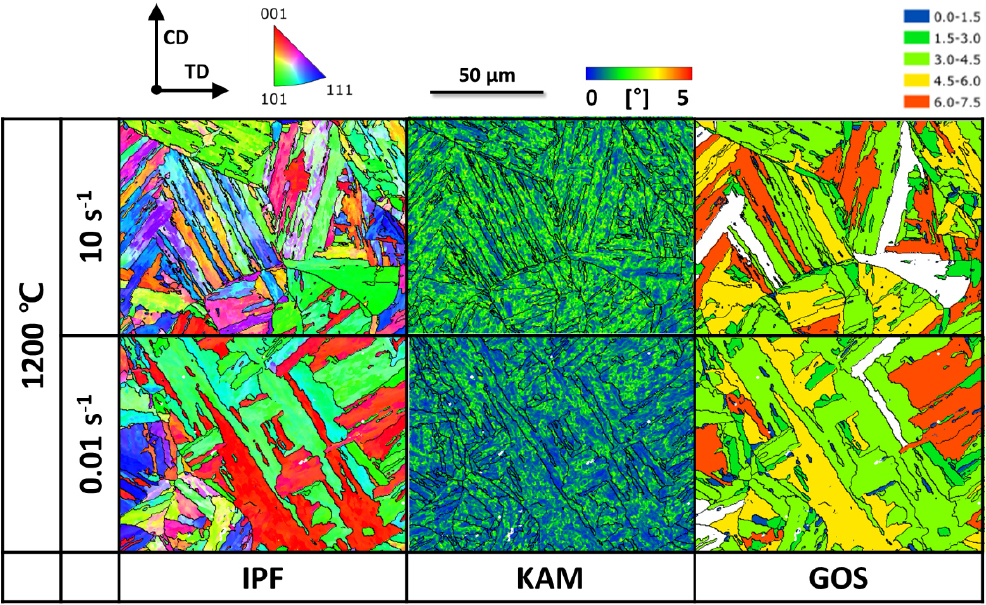
안정 공정 영역 내 네 군데 극단 조건에 대한 미세조직 분석 결과는 PH13-8Mo 강재의 최적 가공 설계가 단순히 파손을 회피하는 수치적 안정성을 넘어, 퀜칭 직전 구 오스테나이트의 상태를 제어하는 과정임을 명확히 한다. 900 °C 저속 조건이 작고 깨끗한 오스테나이트를 확보하여 최상의 품질을 보장하는 반면, 1,200 °C 저속 조건은 거대하고 스트레스가 축적된 오스테나이트를 형성하여 최종 제품의 신뢰성을 저해할 수 있음을 확인하였다. 결과적으로 본 고찰은 저온의 불완전 재결정과 고온의 조직 조대화 리스크를 동시에 극복하고, 가장 균일하고 낮은 에너지 상태의 구 오스테나이트를 확보할 수 있는 1,100 °C 부근의 온도와 저속 변형 구간이 PH13-8Mo 단조재 제조를 위한 최적의 공정 조건임을 뒷받침한다.
다음으로 PH13-8Mo 강재의 공정지도에서 불안정 영역에 대한 미세조직 분석을 위해 900 °C 및 1,100 °C (변형 속도 0.1 s-1) 조건에 대한 EBSD 통합 분석을 수행하였다(Fig. 9). 본 분석은 가공 중 발생하는 유동 국부화 현상과 에너지 소산 기구의 부재가 최종 마르텐사이트 조직의 불균질성에 미치는 영향을 규명하는 데 중점을 두었다.
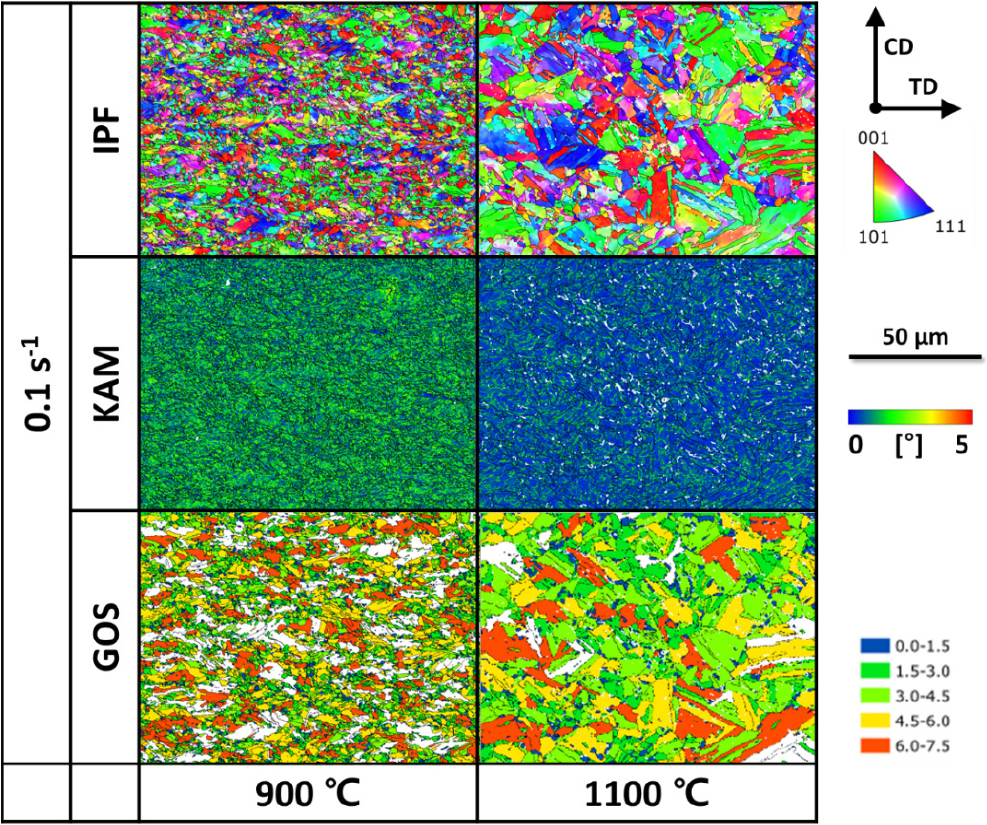
IPF 분석 결과, 불안정 영역의 시편들은 안정 영역 대비 뚜렷하게 대비되는 조직적 불완전성을 나타낸다(Fig. 9). 900 °C-0.1 s-1 조건에서는 동적 재결정을 위한 열활성화 에너지가 부족한 상태에서 변형 속도가 증가함에 따라, 기존 구 오스테나이트 결정립계를 중심으로만 미세 입자가 형성되는 혼합 결정립 양상이 관찰된다. 특히 이미지 상에서 결정립들이 특정 방향으로 심하게 굴곡지거나 물결치는 형태는 소성 변형이 소재 전체에 균일하게 분산되지 못하고 국지적인 경로를 따라 집중되었음을 나타낸다. 이는 퀜칭 직전의 오스테나이트 결정립이 유동 전단 방향을 따라 기하학적으로 찌그러진 상태였음을 의미하며, 냉각 후 마르텐사이트 패킷 크기의 극심한 편차를 유발하여 최종 제품의 역학적 등방성을 저해하는 직접적인 원인이 된다.15)
KAM 및 GOS 분석은 이러한 조직적 불안정성을 역학적 관점에서 뒷받침한다(Fig. 9). 안정 영역 시편이 전반적으로 낮은 방위 차이를 나타내는 청색 영역으로 구성된 것과 달리, 불안정 영역의 시편들은 특정 전단 방향을 따라 고농도의 응력이 띠 형태로 집중되는 스트레인 핫스팟 현상을 나타낸다. KAM 맵 상에서 관찰되는 선형의 노란색 및 적색 분포는 가공 중에 투입된 기계적 에너지가 재결정이라는 물리적 변화를 통해 효과적으로 소산되지 못하고, 특정 경로를 따라 격자 내부에 비가역적인 전위 엉킴과 왜곡 형태로 잔류했음을 의미한다. 특히 1,100 °C 조건에서도 0.1 s-1의 변형 속도에서는 에너지 소산 효율이 임계점에 도달하여 결정립 내부의 불균일한 방위 퍼짐이 두드러지게 나타나며, 이는 상변태 후 제품 내부에 국지적 잔류 응력 불균형을 초래할 수 있음을 보여준다.15,31)
불안정 영역에서 관찰되는 또 다른 특징은 미처 재결정되지 못한 조대 결정립 내부의 높은 에너지 상태이다. GOS 맵 분석 결과, 크기가 큰 결정립일수록 내부 방위 퍼짐이 노란색 이상의 높은 수치를 나타내는데, 이는 고온 상태에서 결정립계 이동에 의한 조대화는 진행되었으나 내부의 변형 에너지를 해소할 수 있는 재결정 핵생성은 억제되었음을 뒷받침한다. 이렇게 변형 에너지를 머금은 조직은 냉각 과정에서 마르텐사이트로 변태될 때 발생하는 변형을 유연하게 수용하지 못한다. 결과적으로 주변의 미세 조직들과 역학적 불균형을 심화시켜, 소재 전체의 구조적 건전성을 저하시키는 원인이 된다.17,34)
결론적으로 Fig. 9의 분석 결과는 PH13-8Mo 강재의 가공 불안정 영역이 실제 미세조직 상에서 유동 국부화, 전단대 형성, 그리고 불완전한 재결정이라는 구체적인 물리적 부적합성으로 발현된다. 안정 영역에서 구현되는 건전한 구 오스테나이트의 상태와 달리, 불안정 영역에서의 가공은 최종 제품 내부에 잠재적인 미세 균열의 기점을 형성하고 기계적 신뢰성을 저하시키는 결과를 낳는다. 따라서 본 고찰은 PH13-8Mo 단조재의 품질 확보를 위해 공정 설계 단계에서 이러한 불안정 영역을 엄격히 회피하고, 충분한 에너지 소산이 보장되는 안정 영역 내 최적 윈도우를 준수하는 것이 필수적이다.
4. 결 론
본 연구에서는 PH13-8Mo 스테인리스강의 고온 변형 거동을 분석하기 위해 900-1,200 °C 온도 및 0.01-10 s-1 변형률 속도 조건에서 열간 압축 시험을 수행하였으며, 구성 방정식 및 공정 지도를 통해 최적 가공 조건을 도출하였다. 주요 결론은 다음과 같다.
(1) PH13-8Mo 강은 전형적인 고온 변형 거동인 가공 경화와 동적 연화의 균형을 나타냈으며, 마찰 보정된 유동 응력을 바탕으로 구축된 Zener-Hollomon 구성 방정식은 실험값을 높은 정확도(=0.994, =4.39 %)로 예측하였다.
(2) DMM 모델을 기반으로 작성된 공정 지도 결과, 900-1,000 °C의 고속 변형 영역과 1100 °C의 0.1 s-1 부근에서 유동 불안정 구간이 확인되었으며, 이는 에너지 소산 기구의 부재에 기인한다.
(3) 900 °C-0.01 s-1 조건에서는 목걸이 구조(Necklace structure) 형성을 통한 현저한 결정립 미세화가 관찰되었다. 1,200 °C 조건에서는 높은 파워 소산 효율에도 불구하고 결정립 성장 기구가 우세하여 조직이 조대화되었으며, 변태 유기 응력으로 인한 높은 잔류 에너지가 확인되었다.
(4) EBSD 분석 결과, 불안정 영역에서는 소성 변형이 국지적으로 집중되는 유동 국부화 및 스트레인 핫스팟 현상이 발생하여 최종 제품의 역학적 등방성과 신뢰성을 저해함을 확증하였다.
(5) 저온의 불완전 재결정과 고온의 조직 조대화 리스크를 배제하고, 가장 균일하고 낮은 에너지 상태의 구 오스테나이트 조직을 확보할 수 있는 1,100 °C 부근의 온도와 저속 변형 구간을 PH13-8Mo 단조재 제조를 위한 최적 공정 조건으로 제시한다.